Standardiser
Définir des références et interfaces de serrage reproductibles entre les étapes.

 ×NEXT FACTORY
EROWA ne se résume pas à des palettes et à des robots. Le même raisonnement peut commencer par un point zéro, structurer la préparation hors machine, puis évoluer vers le chargement automatique et le pilotage numérique du flux.
Le principe EROWA consiste à rendre les interfaces, les références et les flux suffisamment cohérents pour que mécanique, automatisation et logiciel puissent évoluer ensemble.
Définir des références et interfaces de serrage reproductibles entre les étapes.
Monter, aligner et contrôler hors machine pendant que la broche reste productive.
Faire circuler palettes, pièces et ressources avec le niveau d’autonomie réellement utile.
Relier machines, jobs, pièces, palettes et états dans un flux numérique cohérent.
EROWA couvre plusieurs tailles de pièces, niveaux de rigidité, types de serrage et besoins d’automatisation. Cette carte donne un point de départ ; elle ne remplace pas l’analyse de la pièce, du procédé et de la machine.
Le bon système est celui qui conserve la référence nécessaire, laisse l’accès outil, tient les efforts d’usinage et reste compatible avec la trajectoire d’automatisation envisagée.
Une base compacte lorsque la répétabilité et la continuité entre usinage, mesure ou EDM dominent.
Pour des palettes et montages standardisés, en manuel comme dans une cellule automatisée.
Quand la taille de la pièce, du montage ou les efforts imposent une plateforme plus généreuse.
Des systèmes modulaires permettent d’aborder des montages plus importants et des efforts d’usinage élevés tout en conservant une interface définie.
Étaux, solutions modulaires et interfaces de serrage peuvent intégrer le brut et les géométries variables dans le même raisonnement de process.
Le gain vient autant de la préparation que de l’automatisation : monter la pièce, retrouver la référence, contrôler, mesurer et transmettre les données avant d’occuper la broche.
La pièce, le montage et l’interface sont préparés pendant que la machine poursuit son cycle.
Le principe zéro-point réduit les reprises et facilite le transfert d’une étape à l’autre.
Les systèmes PreSet et de mesure permettent d’aligner et de vérifier pièces ou électrodes hors machine.
Selon la configuration, les valeurs de mesure et de décalage peuvent être intégrées au flux numérique de production.
Le catalogue de robots n’est pas le sujet. La vraie question est le niveau de capacité, de charge, d’autonomie et de flexibilité dont l’atelier a besoin aujourd’hui — et demain.
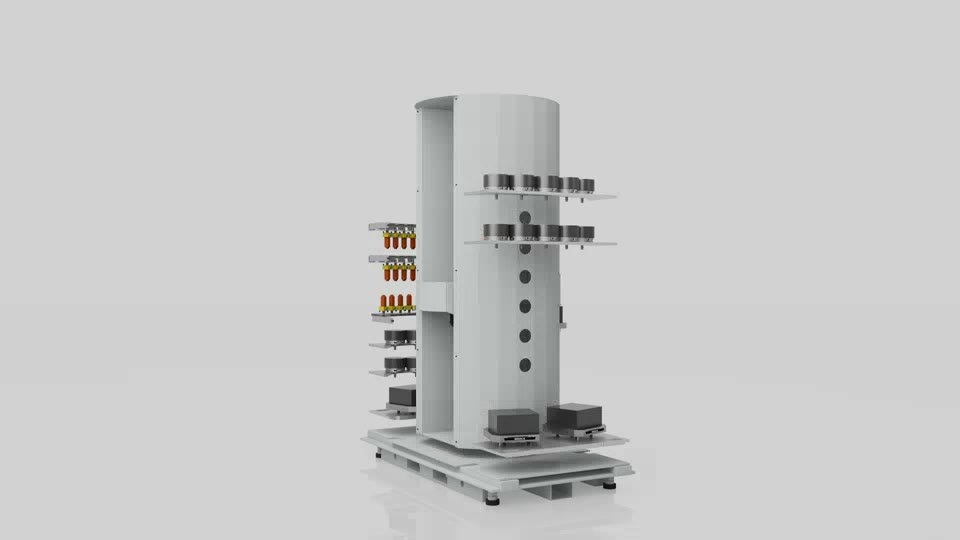
Commencer par une machine, un magasin clair et un changement automatique simple.
EROWA Robot EasyAugmenter le temps machine avec une solution intégrée et peu encombrante.
Robot Compact FamilyUtiliser la hauteur lorsque l’espace atelier devient la contrainte dominante.
Robot LeonardoPasser vers une architecture étendue, des magasins variables et une ligne de machines.
Robot Dynamic FamilyCombiner palettes, pièces et mouvements complexes dans une architecture six axes.
Robot SixÉtendre l’automatisation aux grandes palettes, grandes courses et configurations lourdes.
LoadMasterLes architectures récentes peuvent combiner la manipulation de palettes et la prise en charge de pièces brutes. Le flux devient alors moins dépendant d’un serrage manuel systématique en amont.
L’opérateur prépare la pièce sur son porte-pièce ; l’automatisation prend ensuite en charge le stockage, le transfert et le chargement machine.
Une même architecture peut combiner palettes et pièces brutes, avec des fonctions de prise en charge, d’identification et de serrage adaptées au projet.
JMS 4.0 réunit dans un même environnement les informations nécessaires pour organiser et suivre la production : machines, automatismes, palettes, pièces, commandes et étapes du process.
La valeur n’est pas un écran supplémentaire. Elle vient de la continuité entre la commande, le job, la pièce, sa référence, la ressource disponible, la machine et l’automatisation qui exécute.
EROWA documente également des interfaces vers des systèmes supérieurs. Chez Next Factory, les sujets CFAO, données machine, développements spécifiques, Portal ou Knowledge Platform sont abordés comme des briques complémentaires — sans prétendre qu’une intégration existe tant qu’elle n’a pas été définie et validée pour le projet.
Explorer JMS 4.0 sur EROWA.com ↗Un atelier n’a pas besoin de construire une usine automatisée dès le premier jour. Il peut poser une référence robuste, externaliser la préparation, puis ajouter l’automatisation et le pilotage lorsque le besoin est réel.
Créer une interface reproductible et commune.
Sortir montage, réglage et mesure du temps de broche.
Automatiser un premier goulot d’étranglement.
Ajouter réserve de travail et autonomie.
Faire circuler les ressources entre plusieurs équipements.
Orchestrer les jobs, états et priorités du flux.
Poser les bonnes bases aujourd’hui pour garder le choix demain.
Next Factory peut partir de la pièce, du montage ou de la perte de temps observée dans l’atelier, montrer le matériel disponible, confronter le besoin au process réel et construire une trajectoire cohérente.

PowerChuck P, palettes Ø148, étaux, mandrin à pince et références EROWA sont présents au centre pour raisonner sur du concret.

Réglage, reprise, attente opérateur, transfert ou chargement : le point de départ est le problème industriel, pas le produit à vendre.
Le projet ne s’arrête pas à la mise en service. EROWA structure le support sur l’ensemble du cycle de vie, depuis l’outillage et les robots jusqu’aux systèmes de mesure, de préréglage et au logiciel.
Diagnostic, assistance et accompagnement lorsque le système doit rester disponible.
Organiser les interventions et maintenir les éléments mécaniques, automation et mesure.
Moderniser une installation ou adapter une architecture à de nouveaux besoins de production.
Gérer les pièces de rechange et les éléments critiques du système industriel.
Faire vivre JMS et les fonctions numériques au même rythme que la production.
Donner aux équipes les repères nécessaires pour exploiter et faire évoluer l’installation.
On peut commencer par une référence, une préparation hors machine, une première automatisation ou le pilotage d’une cellule. Le bon projet commence par l’endroit où votre process perd aujourd’hui du temps, de la fiabilité ou de la capacité.